Een bronzen bus van 25 mm die een bankcontrole passeerde, scheurde de behuizing tijdens de derde ploegendienst. De gemeten interferentie bedroeg 0,04 mm, slechts 0,16 procent van de boring, een getal dat op tekening onschuldig lijkt. Dat is het niet. Zoveel interferentie produceert een contactdruk van bijna 176 MPa en ongeveer 290 MPa hoepelspanning in een stalen behuizing van 50 mm, die boven de vloeigrens van gewoon zacht staal ligt. Het gewricht faalde niet omdat iemand de regels negeerde. Het mislukte omdat de inmenging werd gekozen vanuit een vuistregel in plaats van berekend.
Er bestaat een lagerperspassingscalculator om dat gat te dichten, en deze zou meer dan één enkel press-or-slip-oordeel moeten opleveren. Je hebt minimaal de diametrale interferentie nodig, hetzelfde getal uitgedrukt als een percentage van de boring, de resulterende contactdruk, de ringspanning in de behuizingswand en de axiale kracht die nodig is om het onderdeel te installeren. Een tool die stopt bij het eerste getal laat de helft van het risico op tafel liggen.
Wat volgt behandelt hoe elke output wordt afgeleid, welke behuizingstoleranties produceren die passen bij een nominale boring van 25 mm, waar perspassingen daadwerkelijk falen tijdens gebruik, en hoe de cijfers kunnen worden omgezet in een installatieprocedure die een winkel kan herhalen.
De cijfers die een Bearing Press Fit-calculator moet retourneren
Begin met geometrie, want al het andere volgt daaruit. Voor een gewone bus die in een behuizing is gedrukt, is de diametrale interferentie het verschil tussen de buitendiameter van de bus en de boring van de behuizing. Druk die waarde uit als een percentage van de nominale boring en het cijfer varieert goed tussen de maten: 0,02 mm is comfortabel bij een boring van 10 mm en vrijwel irrelevant bij 100 mm.
Contactdruk is waar materiaalgegevens binnenkomen. Voor een dunwandige bus die in een stalen behuizing is gedrukt die veel stijver is dan de bus, is een bruikbare eerste schatting de elastische modulus van de bus vermenigvuldigd met de interferentie en gedeeld door de boringdiameter. Een tin-bronzen bus met een modulus van bijna 110 GPa, met een interferentie van 0,04 mm in een boring van 25 mm, komt uit op ongeveer 176 MPa. De volledige Lame-oplossing komt wat lager uit omdat de behuizing ook uitzet, maar de orde van grootte blijft gelden en dat is voldoende om te beoordelen of de wanddikte de belasting kan dragen.
Hoepelspanning in de behuizing is de controle die de meeste mensen overslaan. Wanneer de buitendiameter van de behuizing tweemaal de boring is, is de trekspanning op het boringoppervlak ruwweg 1,67 maal de contactdruk, dus dezelfde 176 MPa legt ongeveer 290 MPa op de boringwand. Een verstandige ontwerplimiet is een derde van de vloeigrens van het behuizingsmateriaal voor een statische verbinding, aanhaalbaar tot een kwart als er sprake is van thermische cycli of trillingen. Dit is ook de reden waarom een bus die in een dunne aluminium behuizing is gedrukt, zich in niets gedraagt als dezelfde bus in een dikke stalen behuizing: het aluminium geeft het eerst mee, de interferentie verdwijnt en de bus begint te kruipen.
Perskracht is het uiteindelijke resultaat, en datgene wat de lopende band direct voelt. Het schaalt met de contactdruk, het contactoppervlak en de wrijvingscoëfficiënt van de interface. Voor een gesmeerd staal-op-bronspaar ligt die coëfficiënt gewoonlijk tussen 0,10 en 0,15. Een boring van 25 mm, een bus van 20 mm lang en een contactdruk van 176 MPa impliceren een axiale kracht in het gebied van 25 tot 35 kN. Dat is een hydraulische pers, geen handaspers, en het is de moeite waard om dit te weten voordat het armatuur wordt gebouwd in plaats van achteraf.
Invoer die het antwoord verandert
Tolerantiebanden voor boring en buitendiameter, wanddikte, elastische modulus en Poisson-verhouding voor beide onderdelen, buitendiameter van de behuizing, lengte van de bus en de wrijvingscoëfficiënt van het werkelijke grensvlak.
Uitgangen die het vertrouwen waard zijn
Interferentie in micrometers en als percentage van de boring, contactdruk, spanning in de behuizingsring, installatiekracht en de krimptemperatuur wanneer de interferentie groter is dan ongeveer 0,05 mm.
De wanddikteregel
Bij massieve bronzen bussen dient u de wand tussen een tiende en een achtste van de boring te houden. Dunnere wanden knikken tijdens het persen; dikkere wanden verhogen de hoepelspanning die de behuizing moet absorberen.
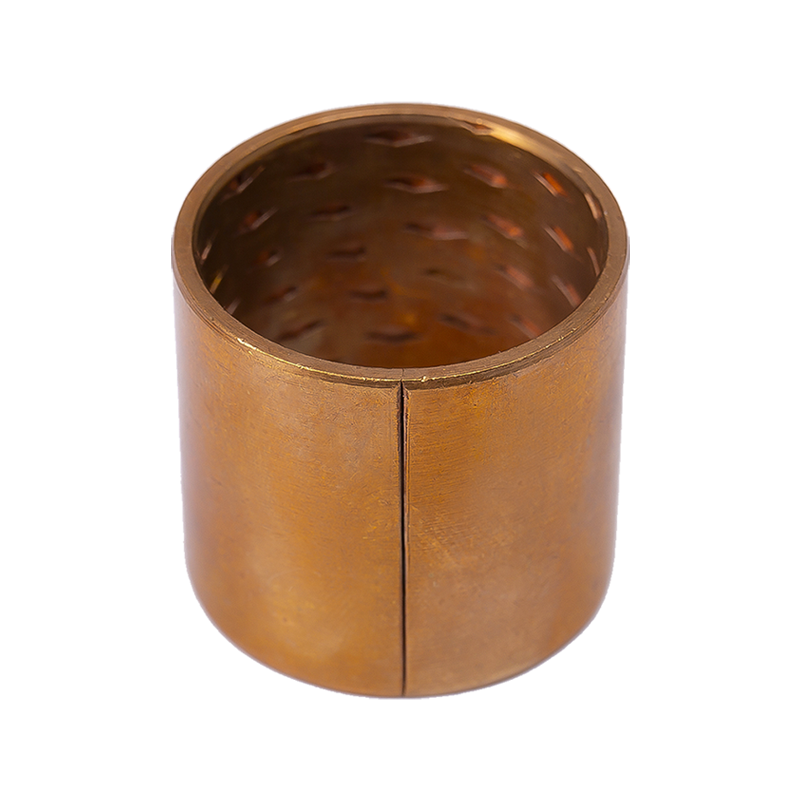 HZ090 Tinbrons oliegroef monometallische koperen bus Dunwandige bus van tinbrons met oliegaten en groeven om vet op te slaan, ontworpen voor middelmatige tot hoge belasting, lage snelheden, vochtige en hoge temperaturen. Bekijk Product →
Behuizingstolerantieklassen bij een boring van 25 mm
Tolerantiebanden veranderen een enkel interferentiecijfer in een bereik, en dat bereik is waar de winkel feitelijk mee leeft. In de onderstaande vergelijking wordt uitgegaan van een nominale buitendiameter van de bus, waardoor de rekenkunde leesbaar blijft. Combineer beide banden in de rekenmachine om de werkelijke spreiding te zien die uw proces zal opleveren. Negatieve waarden zijn klaring.
Interferentiebereiken gaan uit van een buitendiameter van de bus met een nominale afwijking van nul en een bronsmodulus van 110 GPa. Combineer altijd de busband en de behuizingsband voor de echte minimale en maximale pasvorm.
Waar Press Fits eigenlijk falen
Feedback over reparaties en garanties is onderverdeeld in een klein aantal oorzaken, en de rangschikking verrast zelden de mensen die de onderdelen assembleren. Het onderstaande patroon weerspiegelt eerder werkplaatsobservatie dan een gecontroleerd onderzoek, maar de volgorde blijft consistent: de verbinding faalt meestal vanwege wat het persen met de geometrie heeft gedaan, niet omdat de verkeerde buskwaliteit is gekozen.
Boringvervorming staat bovenaan de lijst omdat deze onzichtbaar is op de bank. De behuizing drukt ongelijkmatig rond een dunne wand, de geïnstalleerde boring raakt onrond en de as loopt op twee smalle stroken in plaats van op een volledige contactboog. Overinterferentie ligt daar vlak achter en is bijna altijd een probleem met de tolerantiestapel, en niet een ontwerpintentie.
Toepassingsmix voor zelfsmerende bussen
Press-fit bussen komen terecht in een redelijk voorspelbare spreiding van industrieën. Beschouw de onderstaande uitsplitsing als indicatief voor een typisch orderboek in plaats van voor een gecontroleerd marktonderzoek, en merk op dat het aandeel van de auto-industrie voornamelijk wordt bepaald door de ophanging, stuurinrichting en pedaalscharnieren waarbij de bussen werken zonder een recirculerende olietoevoer.
- 38% Auto-ophanging en besturing
- 27% Algemene industriële machines
- 15% Landbouw- en bouwmachines
- 12% Materiaalbehandeling en logistiek
- 8% Elektrische en apparaatmechanismen
Het praktische gevolg is dat één enkel interferentiedoel zelden een hele catalogus bestrijkt. Een schokdemperoogbus in een gelaste stalen buis tolereert veel meer interferentie dan een precisiekoppelingsbus in een aluminium behuizing, zelfs als de boringdiameters identiek zijn.
Van rekenmachineuitvoer naar een herhaalbaar proces
Een berekende inmenging heeft alleen zin als de winkel er elke keer weer tegenaan kan. Door deze vijf stappen op volgorde te doorlopen, blijven de ontwerpintentie en de montagerealiteit op één lijn.
Definieer de duty-cycle
Radiale belasting, glijsnelheid, bedrijfstemperatuur, vervuiling en levensduur van het doel. Een verbinding die de installatie overleeft maar het glijoppervlak uithongert, faalt nog steeds, dus de perspassing en de lagerberekening moeten overeenkomen.
Kies materiaal en wanddikte
Massief brons voor hoge belasting bij gemiddelde snelheid, bimetaal met stalen achterkant of PTFE-voering voor dunne wanden en hogere PV, technisch plastic waar corrosie en randbelasting domineren.
Stel het interferentiedoel in
Streef naar 0,05 tot 0,10 procent van de boring voor massieve bronzen bussen, en 0,02 tot 0,06 procent voor dunwandige gewikkelde bussen. Converteer het doel terug naar een tolerantieklasse voordat u de tekening vrijgeeft.
Controleer spanning en perskracht
Houd de spanning in de boorring onder een derde van de vloeigrens van de behuizing en controleer of de perskracht binnen de capaciteit ligt van de apparatuur en de armatuur die het werk zal doen.
Controleer op het eerste artikel
Meet de boring voor en na het persen, controleer de geïnstalleerde binnendiameter en voer een uitduwtest uit. Noteer de perskrachtcurve en bewaar deze bij het procesblad.
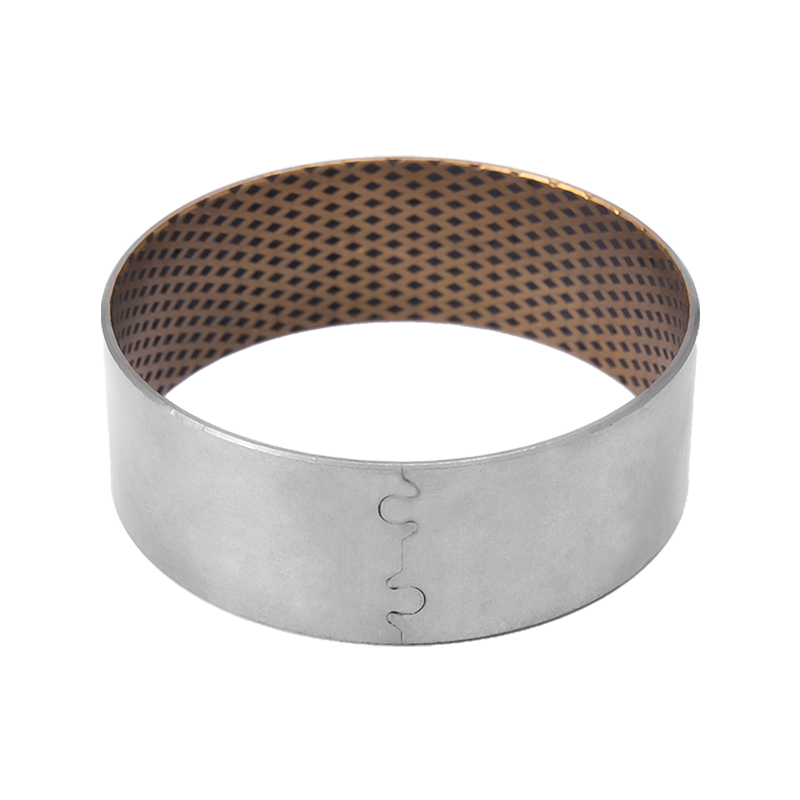 HZ08G Bimetaalgrafiet koperen bus Op maat gemaakte HZ-800 bimetaalbus met ingebed grafietsmeermiddel, hoog draagvermogen en 260°C weerstand voor auto-, kraan- en metallurgische machines. Bekijk Product →
Installatie-, onderhouds- en nalevingsopmerkingen
Het grootste deel van het resterende risico zit in vier gewoonten die bijna niets kosten om aan te nemen.
- Geleid de bus in een vierkant. Een halve graad kanteling verdubbelt grofweg de lokale contactdruk aan één kant van de boring en is een veelvoorkomende bron van scheuren in de behuizing.
- Smeer de buitendiameter in met lichte olie of montagepasta. Houd vet uit de buurt van met PTFE beklede boringen, die zijn ontworpen om droog te lopen en vuil kunnen vasthouden als ze worden gecoat.
- Verwacht dat de boring dichtgaat. Een geperste bus verliest tussen de 0,5 en 1,5 keer de interferentie in de binnendiameter, dus ruim of maat na installatie wanneer de interferentie ongeveer 0,1 procent van de boring overschrijdt.
- Documenteer de krachtcurve. Een soepele stijging naar een plateau duidt op een goede pasvorm; een plotselinge val betekent meestal dat de bus is gescheurd of dat de behuizing heeft meegegeven.
Wat de naleving betreft, worden gewikkelde bussen normaal gesproken gespecificeerd volgens ISO 3547, terwijl de maatvoering voor glijlagers DIN 1494 of ISO 4379 volgt, afhankelijk van de regio. Vraag voor autoprogramma's om materiaalcertificaten, dimensionale inspectierapporten en PPAP-achtige documentatie in plaats van alleen een catalogusnummer te accepteren. Ook opslag is belangrijk: houd bronzen onderdelen droog en vrij van condensatie, en houd met polymeer beklede onderdelen uit de buurt van blootstelling aan UV en aanhoudende hitte. Als uw toepassing een stalen achterkant combineert met een bronzen overlay, kan de Bimetaal composiet lagers gids legt uit hoe belasting- en snelheidslimieten verschuiven met die constructie.
Voer de rekenmachine twee keer uit, één keer met de minimale materiaalconditie en één keer met het maximum, en de perspassing is niet langer een gok. De interferentie die u opgeeft, is een productieverplichting en de ringspanning die hierdoor ontstaat, is een eigenschap van de behuizing die u al heeft.
 HZ10 Type 1 zelfsmerend lager op staalbasis Zelfsmerend PTFE/lood-lager met stalen achterkant voor wrijvingsarm en geluidsarm glijden bij print-, textiel-, fitness-, pomp- en kantoorapparatuur. Bekijk Product →